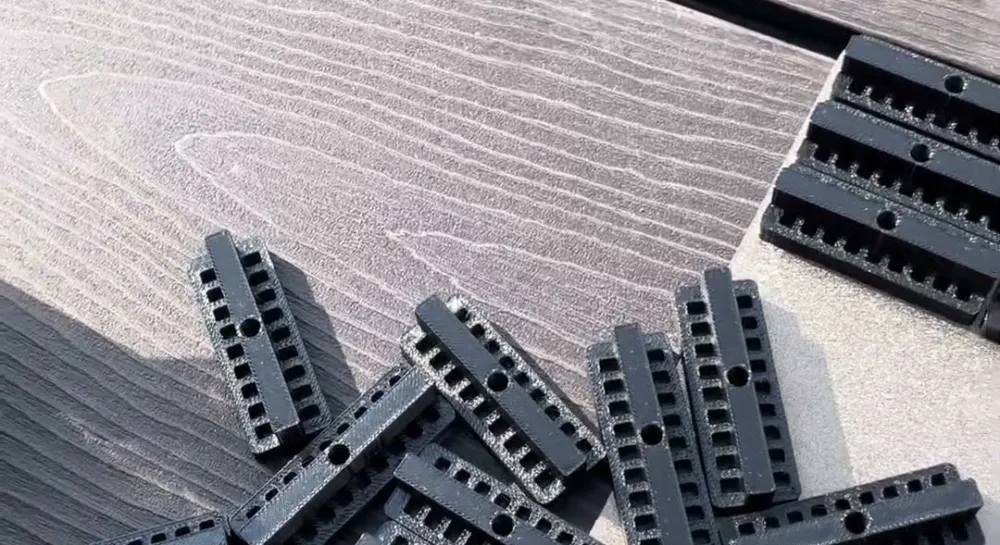
Сняли деталь со стола, а по нижнему краю идёт бортик, будто низ разъехался. Это слоновья нога. Для фигурки на полке не страшно, а корпус или вставка с таким низом уже не влезет в паз. Причин обычно две: перегретый стол и сопло, которое слишком сильно давит на первый слой. Если искать причину некогда, её прикрывает одна настройка в слайсере.
Почему первый слой шире остальных
Первые слои лежат на горячем столе дольше всех и остывают медленнее. Пока пластик мягкий, сверху на него ложатся следующие слои, и низ под их весом чуть расползается в стороны. Вторая часть беды — первый слой сам по себе печатают с прижимом, чтобы он лучше держался. Если прижим лишний, пластику некуда деваться, и он выдавливается наружу. В итоге нижние миллиметры детали выходят шире, чем в модели.
Проверить просто: проведите пальцем по нижнему краю или приложите штангенциркуль к низу и к середине стенки. Если внизу размер больше, а выше всё по модели, это она.
Температура стола для PLA
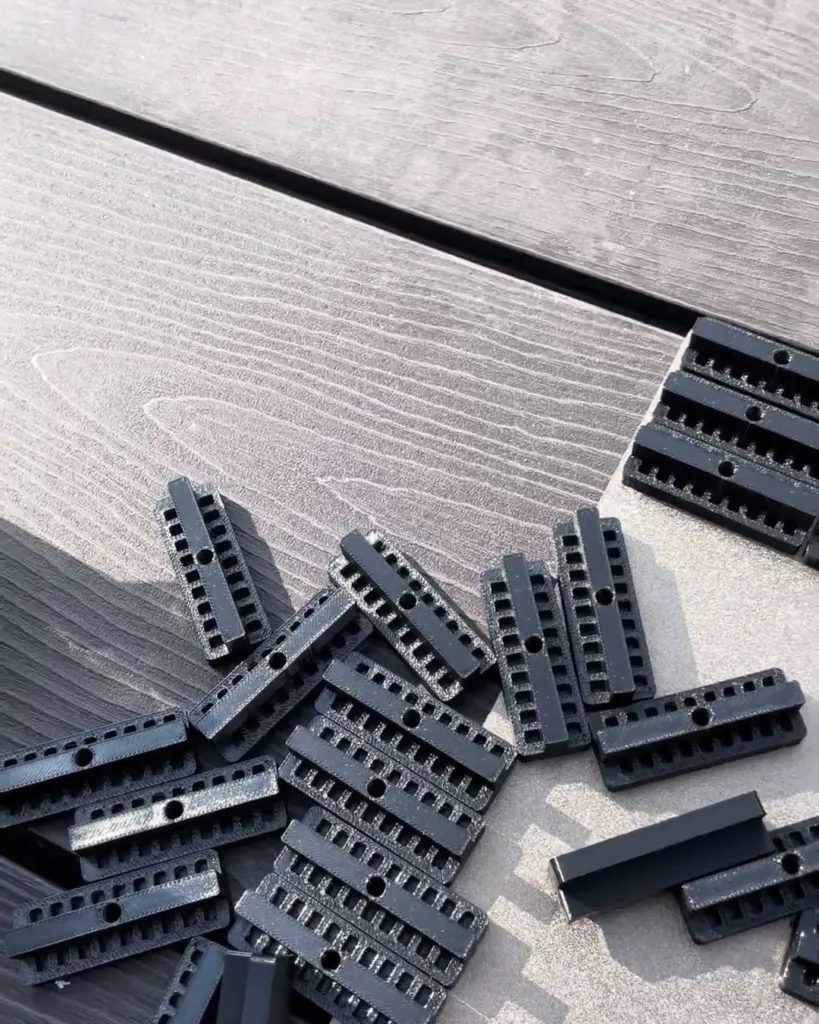
Чаще всего виноват стол. Чем он горячее, тем дольше низ остаётся мягким. Для PLA хватает 55–60 °C. Если поднимали стол выше, верните его к 55 °C.
Не бойтесь, что деталь отлипнет. Если стол чистый и без жира от пальцев, PLA держится и при 55 °C. Если после снижения температуры начались отрывы углов, сначала помойте пластину, а не возвращайте градусы обратно.
Z offset: сопло слишком близко к столу
Вторая причина — сопло стоит низко и вдавливает первый слой в стол. Первый слой тогда выходит тонким и широким, с гладкой блестящей поверхностью, а по краю вылезает тот самый валик. Поднимите Z offset на 0,05 мм и напечатайте пробный квадрат в один слой.
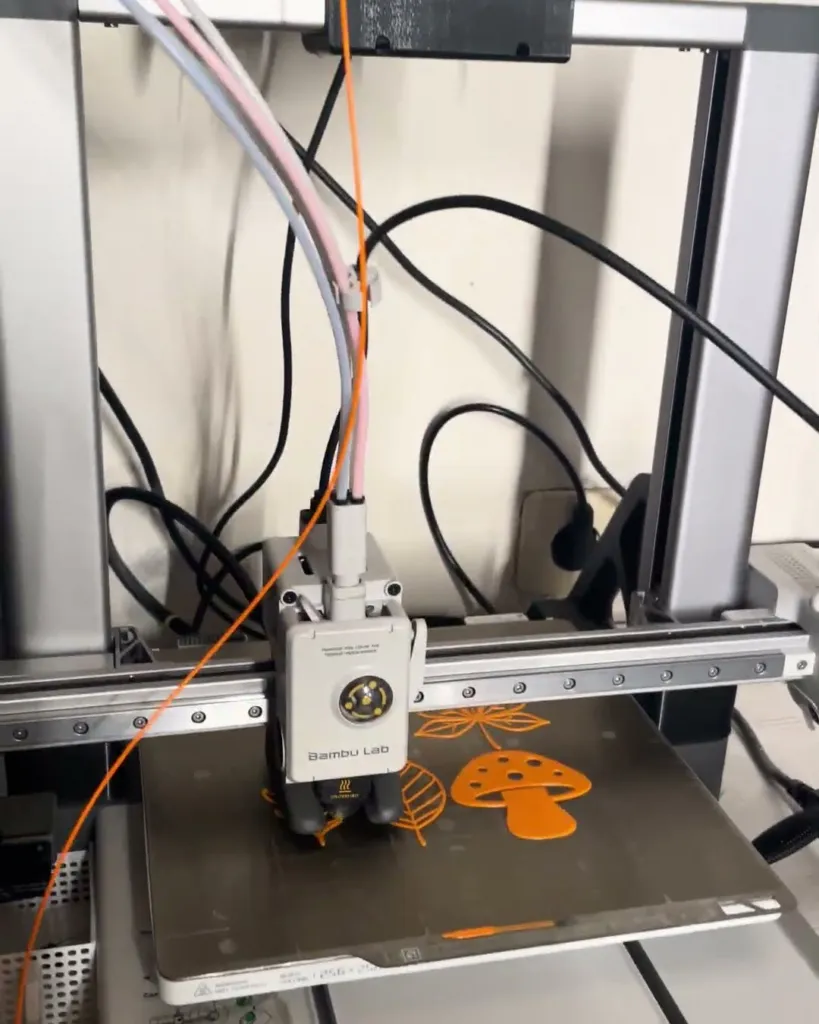
Шаг маленький нарочно. Если поднять сразу на десятую, первый слой может хуже держаться и пойти щелями между дорожками. Лучше два раза по пять сотых с проверкой, чем один раз наугад. Где менять смещение, зависит от принтера: у одних это пункт в меню на экране, у других параметр Z offset в настройках принтера в слайсере. У Bambu Lab на экране такого пункта нет, и в Bambu Studio этого поля тоже нет. Его задают только в Orca Slicer: «Настройки принтера → Basic information → Printable space → Z offset». На Bambu сначала стоит помыть пластину и прогнать калибровку.
Компенсация слоновьей ноги в слайсере
Когда заказ горит и разбираться со столом некогда, включите компенсацию слоновьей ноги. Слайсер сам сузит контур первого слоя на заданную величину, и низ после растекания выйдет в размер. Сначала проверьте, сколько стоит в профиле: у Bambu обычно 0,075–0,15 мм, у A1 mini ноль. Если не хватает, начните с 0,1–0,15 мм, напечатайте пробник и замерьте низ штангенциркулем. 0,2 мм — это верхняя граница: при большем значении слайсер перекомпенсирует, и низ выйдет уже модели.
Это обход, а не лечение. В Bambu Studio компенсация сужает только первый слой, в Orca можно задать число нижних слоёв. А если стол перегрет сильно, расплывается и второй, и третий. Поэтому сначала стоит поправить температуру и Z offset, а компенсацию оставить как страховку для точных деталей.
Когда это важно, а когда нет
На декоративных вещах слоновью ногу почти не видно, особенно если низ стоит на подставке. А вот на деталях, которые вставляются друг в друга, в пазы и защёлки, лишние десятые миллиметра по низу мешают сборке. То же с партией одинаковых деталей: проще один раз настроить профиль, чем потом зачищать края у каждой штуки.
Порядок у нас такой: сначала стол, потом Z offset, потом компенсация. Обычно хватает первого шага.
Частые вопросы
Что такое слоновья нога в 3D-печати?
Это расширение нижних слоёв детали: низ выходит шире модели и образует бортик по краю. Бывает из-за горячего стола и слишком низкого сопла на первом слое.
Какую компенсацию слоновьей ноги ставить?
Сначала посмотрите, что стоит в профиле: у Bambu обычно 0,075–0,15 мм, у A1 mini ноль. Если низ всё равно шире, начните с 0,1–0,15 мм, напечатайте пробную деталь, замерьте низ штангенциркулем и поправьте значение. 0,2 мм — верхняя граница, при большем значении низ выйдет уже модели.
Какая температура стола нужна для PLA?
Обычно 55–60 °C хватает. Если поднимали стол выше, верните его к 55 °C: на чистой пластине PLA держится и при этой температуре.
Напечатаем деталь или фигурку по вашему файлу, эскизу или идее. Отправляем по всей России.